整線的循環時間怎麼平衡?(Cycle Time)
2026.10.28
製造與自動化觀點
整線的循環時間怎麼平衡?(Cycle Time)
如何平衡整條繞線產線的循環時間(Cycle Time)完整解析
在自動化線圈生產線中,各站點循環時間不協調會導致嚴重的瓶頸與產線不平衡。當後段工序(如焊錫或包膠)的速度慢於繞線站時,高速設備就會被迫空轉,嚴重破壞整體設備效率(OEE)。
💡 直擊核心:要在線圈生產中實現真正的產線平衡,製造商必須透過同步運動控制與傳送策略,協調從供料、插針、精密繞線、包膠、焊錫到檢測的所有站點時間。透過優化軸數密度(例如將 4 軸或 8 軸機台升級為 12 軸配置)以及將非繞線的前後處理工序離線化/平行化,可以在徹底消除半成品堆積與空轉等待的同時,釋放產線的最大產能。
📊 實例案例分析:4軸 vs. 8軸 vs. 12軸機升級效益
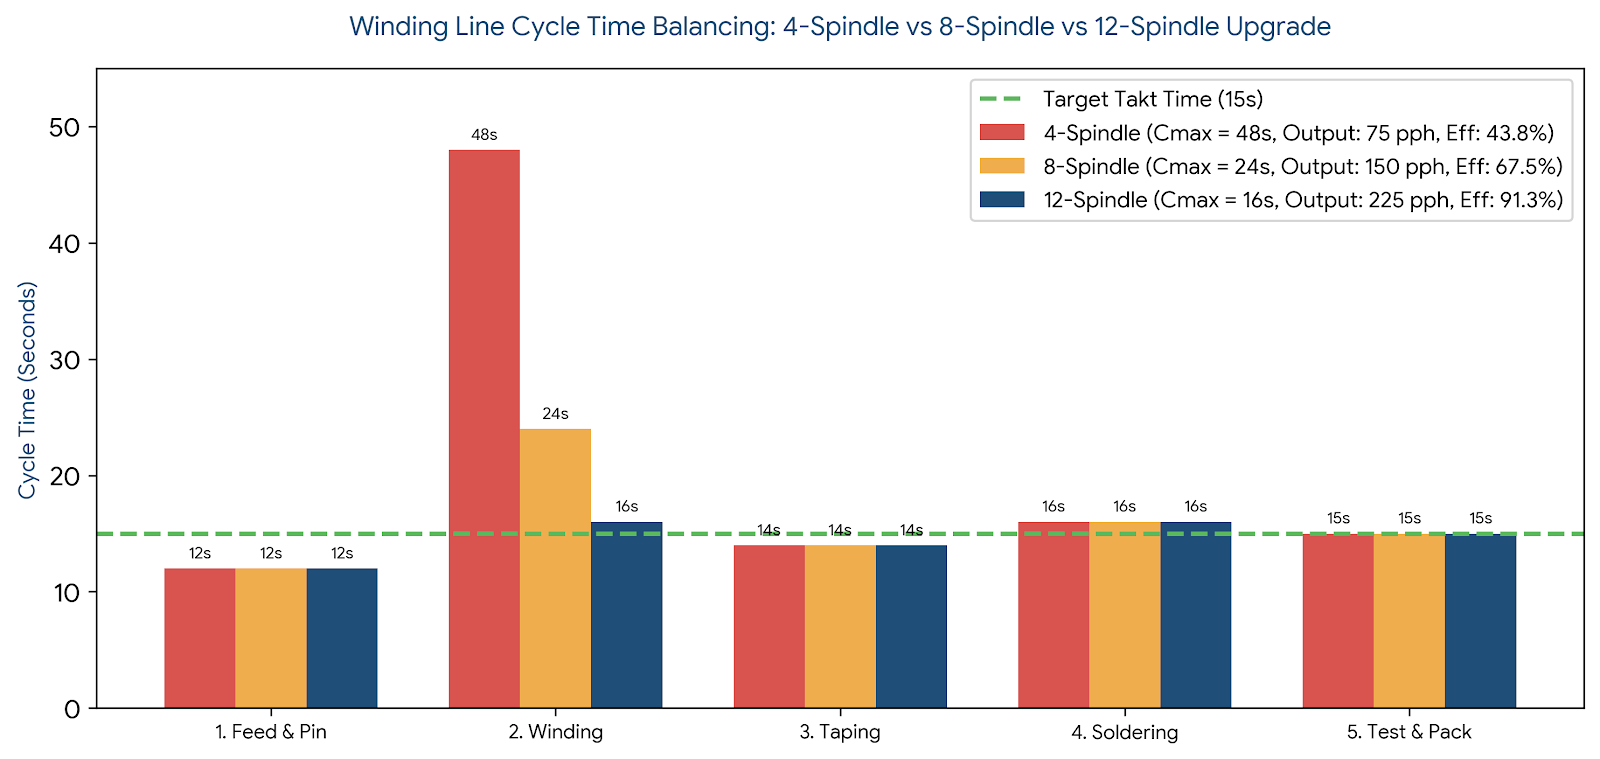
圖:4 軸、8 軸和 12 軸配置的週期時間分佈和瓶頸減少與目標節拍時間的關係。
圖表說明:
• 目標時間: 15s
• 各站時間:
• 目標時間: 15s
• 各站時間:
-
1. 入料/插針站: 12s
2. 繞線站: 48s (4軸) / 24s (8軸) / 16s (12軸)
3. 包膠站: 14s
4. 焊錫站: 16s
5. 組裝檢測站: 15s
| 機台配置 | 最長瓶頸時間 (C_max) | 產線平衡率 (η) | 每小時產能 | 平衡狀態 |
|---|---|---|---|---|
| 4軸 | 48s (工站 2) | 43.8% | 75 pph | 繞線站-嚴重落後 |
| 8軸 | 24s (工站 2) | 67.5% | 150 pph | 繞線站-仍為主要瓶頸 |
| 12軸 | 16s (工站 2 & 4) | 91.3% | 225 pph | 繞線站、焊錫站-接近同步且產能最大化 |
🧮 效能指標計算公式與推導
1. 產線平衡率計算公式
產線平衡率 (η) = [ 所有工站週期時間總和 / (工站數 × 最大週期時間) ] × 100%
- 所有工站週期時間總和: T_1 + T_2 + T_3 + T_4 + T_5 = 12s + T_繞線站 + 14s + 16s + 15s
- 工站數 (N): 5 個工站
- 最長瓶頸時間 (C_max):最慢瓶頸工站的循環時間。
2. 三種配置詳細推導
● 配置 1: 4軸
- 週期時間總和 = 12s + 48s + 14s + 16s + 15s = 105s
- 最長瓶頸時間 (C_max) = 48s (繞線站)
- 產線平衡率 (η) = 105 / (5 × 48) = 105 / 240 = 43.8%
- 每小時產能 = 3,600s / 48s = 75 pph (顆/每小時)
● 配置 2: 8軸
- 週期時間總和 = 12s + 24s + 14s + 16s + 15s = 81s
- 最長瓶頸時間 (C_max) = 24s (繞線站)
- 產線平衡率 (η) = 81 / (5 × 24) = 81 / 120 = 67.5%
- 每小時產能 = 3,600s / 24s = 150 pph
● 配置 3: 12軸
- 週期時間總和 = 12s + 16s + 14s + 16s + 15s = 73s
- 最長瓶頸時間 (C_max) = 16s (繞線站 & 焊錫站)
- 產線平衡率 (η) = 73 / (5 × 16) = 73 / 80 = 91.3%
- 每小時產能 = 3,600s / 16s = 225 pph
📊 繞線產線平衡常用工程策略對照
| 線平衡策略 | 技術原理 | 適用場景 | 資本支出與複雜度 |
|---|---|---|---|
| 多軸升級 (如 4軸升級為 12軸) | 提升單機高密度多軸加工能力(例如 4 軸擴充至 12 軸) | 大批量骨架與線圈自動化生產線 | 投資報酬率最高;不需增加機器數量即可達到接近 100% 的線平衡率 |
| 瓶頸站點平行分流 | 將單一產線拆分或配置多台平行繞線模組分流加工 | 單個線圈繞線時間極長 (>60秒) 或大型定子產品 | 設備資本支出較高,且需配置分流移載機構 |
| 工序拆解與離線化 | 將耗時的次要工序(如人工插針、特殊包膠)移至離線獨立處理 | 多樣少量生產線 | 資本支出低,但需維持站間半成品緩衝庫存 (WIP) |
| 動態張力與速比優化 | 針對不同線層動態優化加減速曲線與排線速比 | 細線或多層精密線圈繞線 | 零硬體設備成本,完全由軟體與控制器驅動優化 |
德宙(DETZO)如何協助製造商實現極限產線平衡?
- ● 上游可行性與電腦模擬分析 在設備製造之前,德宙即透過離散事件流程模擬評估線種規格、骨架結構與各站時間,先在設計階段消除潛在瓶頸。
- ● 客製化高密度機構設計 根據客戶特定的產能需求與廠房空間限制,量身打造高密度的多軸運動控制平台。
- ● 包含真實節拍驗證的出廠預驗收 FAT 出廠前於廠內進行全速量產模擬,確保設備抵達客戶現場前,節拍時間與良率目標均已 100% 達標。